- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-02 origine:Propulsé


L"usinage et la finition de l"aluminium présentent un ensemble unique de défis pour tout fabricant. L"obstacle le plus notable est la dégradation rapide des outils à main par un processus connu sous le nom de « goupillage ». L"aluminium est mou et semble facile à travailler en surface. Cependant, ses propriétés métallurgiques luttent activement contre les outils abrasifs et coupants standards. Vous pourriez vous attendre à une simple passe pour lisser un bord rugueux. Au lieu de cela, vous trouvez souvent votre outil instantanément endommagé par des débris piégés.
Ce guide détaille les causes physiques précises du colmatage des limes métalliques sur l'aluminium. Nous standardisons les techniques de prévention pour vous aider à maintenir le fonctionnement efficace de vos lignes de production. Nous établissons également des critères d'évaluation clairs pour la sélection et l'entretien des bons outils pour la finition des matériaux non ferreux. Vous apprendrez à anticiper ces comportements matériels. En mettant en œuvre ces étapes pratiques, vous pouvez mettre fin à ce problème frustrant avant qu’il n’endommage vos pièces.
La cause profonde : La ductilité élevée de l"aluminium et son faible point de fusion le font micro-souder dans les dents de la lime sous l"effet de la friction.
Prévention plutôt que correction : le prétraitement des limes avec de la craie ou des liquides de coupe dédiés est nettement plus efficace qu"un nettoyage à mi-processus.
La sélection des outils est importante : les limes standard à double coupe échouent rapidement sur l"aluminium ; des limes à dents courbées (Vixen) ou spécialisées à coupe unique sont nécessaires pour une production évolutive.
Protocole d"entretien : Un bon nettoyage des limes en acier nécessite un brossage directionnel avec une fiche et des pics en métal doux pour éviter d"endommager les bords coupants en acier trempé de la lime.
Pour résoudre le problème, il faut comprendre la réalité métallurgique de l’aluminium. Les alliages d"aluminium, en particulier les nuances courantes comme le 3003 ou le 5052, sont très ductiles. La ductilité signifie que le métal s’étire et se déforme facilement sous contrainte. Lorsque vous coupez de la fonte, elle se brise en poussière fine et cassante. Lorsque vous coupez de l’aluminium, il se coupe en copeaux longs et continus. Cette nature gommeuse est excellente pour l’extrusion. Cependant, cela crée de graves problèmes mécaniques lors de la finition manuelle.
La friction et la chaleur entraînent ce processus de défaillance. L"action physique du limage génère une chaleur intense et localisée sur la face de l"outil. L"aluminium possède un point de fusion relativement bas par rapport à l"acier. Lorsque vous poussez l"outil sur la pièce, ces copeaux d"aluminium continus se ramollissent rapidement. Ils perdent leur intégrité structurelle. La pression les pousse dans les œsophages, qui sont les vallées profondes situées entre les dents coupantes.
Une fois piégé, un processus destructeur appelé micro-soudage commence. Les machinistes qualifient souvent cela de irritant. La combinaison d’une pression extrême et de la chaleur de friction permet à l’aluminium mou de se lier physiquement à l’acier dur. Il ne s’agit plus seulement de débris. L"aluminium fusionne en « broches » solides. Ces broches dépassent au-dessus des dents de coupe réelles. Votre outil arrête instantanément la coupe et commence à glisser.
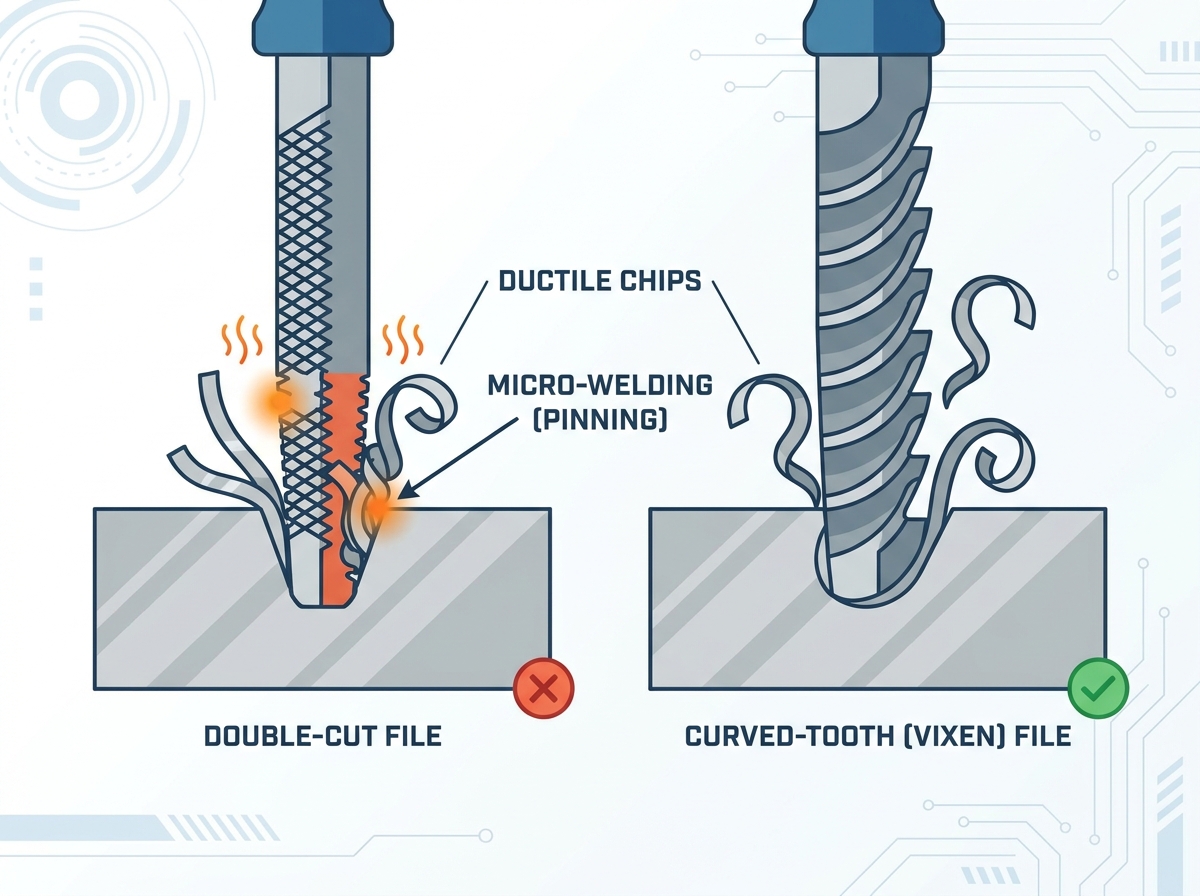
L"épinglage transforme un outil de coupe de précision en un outil abrasif. Les nodules d"aluminium piégés sont plus hauts que les dents en acier. Lorsque vous poussez la lime vers l"avant, ces nodules durcis marquent la pièce. Ils s"enfoncent et laissent des rayures profondes et irrégulières sur votre surface en aluminium immaculée. Cette dégradation de l’état de surface nécessite des reprises coûteuses. Les équipes doivent passer plus de temps à poncer les rainures profondes. Dans des environnements de fabrication stricts, ces rayures entraînent souvent le rejet pur et simple des pièces.
La durée de vie des outils et la fatigue de l’opérateur en souffrent également considérablement. Les fichiers obstrués empêchent de supprimer efficacement le matériel. Les opérateurs réagissent naturellement en appliquant davantage de pression à la baisse. Ils essaient de forcer l"outil émoussé à mordre dans le métal. Cette pression supplémentaire augmente encore davantage la friction et la chaleur. Cela accélère le processus de grippage. Cela épuise également rapidement le travailleur. L’efficacité ergonomique s’effondre lorsque les équipes luttent contre leurs propres outils.
Nous devons cadrer ce problème commercial autour des temps d’arrêt cachés. Pensez aux minutes exactes que les opérateurs passent chaque jour à retirer l’aluminium des outils standard. Ce travail inutile s’accumule rapidement. Le coût de ces temps d’arrêt quotidiens dépasse le prix d’un investissement dans des outils spécifiques aux applications. Cela justifie également de consacrer du temps aux processus préventifs. Une maintenance ignorée a un impact direct sur vos résultats.
Il est toujours plus efficace de prévenir l’accumulation que de l’éliminer. Vous pouvez utiliser plusieurs techniques très efficaces pour que vos outils continuent de couper en douceur. Nous vous recommandons fortement d"intégrer ces habitudes dans votre flux de travail quotidien.
La méthode « Chalking » est une stratégie traditionnelle de lubrification sèche. Vous frottez de la craie de tableau ordinaire dans l"outil avant utilisation. La poudre de craie remplit complètement les œsophages vides. Il ne laisse exposées que les arêtes vives. Les vallées étant pleines de craie, l’aluminium cisaillé ne trouve pas de point d’ancrage. Il s"éloigne simplement de la zone de travail. Cette méthode est incroyablement efficace et très bon marché.
La lubrification humide offre une autre approche robuste. Vous pouvez utiliser des fluides de coupe dédiés, du WD-40 ou des cires d"usinage non ferreuses spécialisées. Évaluons les méthodes humides et sèches.
Lubrification sèche (craie) : maintient les pièces exemptes d'huile. Nécessite une réapplication fréquente. Idéal pour une préparation immédiate au soudage.
Lubrification humide (fluides/cire) : Fournit une finition de surface supérieure. Empêche magnifiquement le grippage. Nécessite un nettoyage approfondi au solvant avant de peindre ou de souder.
La technique et la discipline des mouvements restent absolument essentielles. Vous devez soulever consciemment l"outil lors de la course de retour. Le faire glisser vers l’arrière ne coupe aucun matériau. Au lieu de cela, le mouvement vers l’arrière force activement l’aluminium cisaillé plus profondément dans les dents. Une discipline stricte en matière de course évite une usure prématurée. Cela permet aux copeaux de tomber hors de la zone de travail.
La géométrie des outils détermine votre succès lorsque vous travaillez avec des alliages non ferreux. Une générique en acier à double coupe lime plate est conçue spécifiquement pour les métaux ferreux comme le fer ou l'acier. Son motif hachuré crée de minuscules poches fermées en forme de losange. Ces poches serrées retiennent instantanément les copeaux mous. En utiliser un sur de l’aluminium garantit un échec et une frustration immédiats.
Les limes à dents courbées, souvent appelées limes Vixen, sont la norme industrielle pour les alliages tendres. Les carrossiers automobiles les ont initialement popularisés. Ils présentent des œsophages profonds et larges. Leur angle de cisaillement agressif tranche le matériau proprement. Cette géométrie ouverte permet aux copeaux continus de s"évacuer naturellement sur les côtés. Ils résistent complètement à l’emballage. Ils laissent une finition lisse et fraisée sur les métaux mous.
Si un fichier Vixen n"est pas disponible, évaluez soigneusement vos alternatives. Une lime bâtarde grossière à coupe unique fonctionne raisonnablement bien pour les tâches légères. Les dents unidirectionnelles ne disposent pas de hachures croisées restrictives. Cet espacement ouvert minimise les zones de piégeage des copeaux ductiles. Privilégiez toujours les géométries ouvertes pour les matériaux mous et gommeux.
Comparaison des géométries de fichiers pour les alliages non ferreux
Conception des dents | Dégagement des copeaux | Risque d"épinglage | Application idéale |
|---|---|---|---|
Plat double coupe | Très pauvre | Extrême | Acier dur, fonte, laiton |
Bâtard à coupe unique | Modéré | Moyen | Affûtage général, ébavurage léger de l"aluminium |
Dent courbée (Vixen) | Excellent | Très faible | Fabrication d"aluminium en grand volume, mise en forme du plomb |
Même avec d’excellentes mesures préventives, des obstructions occasionnelles se produisent. Un bon nettoyage des limes en acier nécessite des outils spécifiques et des techniques très disciplinées. Vous devez protéger les bords en acier à haute teneur en carbone à tout moment.
Tout d’abord, maîtrisez l’application des fiches. Une fiche est une brosse spécialisée dotée de poils métalliques courts et rigides. Vous devez brosser strictement parallèlement à la coupe des dents. Ce balayage directionnel repousse efficacement les débris hors des œsophages. Se brosser les dents au hasard ou en diagonale ne sert à rien. Cela émousse simplement les arêtes vives au fil du temps.
Pour un désépinglage de précision, vous avez besoin d’outils en métal mou. Utilisez un marqueur en laiton, un pic en cuivre ou un boîtier de cartouche en laiton aplati. Retirez individuellement les broches en aluminium micro-soudées et tenaces. Le laiton est plus doux que l’acier trempé. Il délogera l"aluminium sans rayer votre outil.
Vous devez ici éviter de graves risques de mise en œuvre. N’utilisez jamais de pics, de poinçons, de tournevis ou de meules métalliques motorisées en acier trempé. Ces outils durs arrondiront instantanément les arêtes de coupe microscopiques. Ils détruisent définitivement la géométrie de coupe. Une roue à fil motorisée peut paraître propre, mais elle détruit l"efficacité de l"outil.
Dans les cas rares et graves, les solvants chimiques sont utiles. Des solutions caustiques douces comme la lessive peuvent dissoudre l’aluminium des rainures en acier. Cependant, vous devez procéder avec une extrême prudence. Des protocoles de sécurité stricts et des EPI sont obligatoires. Si vous ne neutralisez pas l’acide et ne huilez pas l’acier par la suite, vous risquez une fragilisation par l’hydrogène. L’outil deviendra cassant et rouillera rapidement.
Vous avez besoin de mesures concrètes pour mettre en œuvre ces stratégies dans l’ensemble de votre atelier. La cohérence conduit à une finition de haute qualité. Suivez ces procédures de normalisation pour protéger votre inventaire.
Audit des outils actuels : effectuez dès aujourd’hui un audit approfondi de l’atelier. Séparez tous les outils à main ferreux et non ferreux. L’utilisation d’un outil sur l’acier après avoir touché l’aluminium provoque une contamination croisée. Cela entraîne une usure rapide et irréversible. Nous vous suggérons de coder par couleur vos poignées pour éviter tout mélange accidentel.
Mettez en œuvre des SOP préventives : mettez immédiatement à jour vos procédures opérationnelles standard. Faites du farinage ou du cirage une étape obligatoire avant le début de toute fabrication d’aluminium. Formez intensivement vos opérateurs à la technique des mouvements de levage et de retour. La mémoire musculaire est votre meilleure défense contre l’usure.
Logique d'approvisionnement : conseillez à vos responsables des achats de modifier leurs habitudes d'achat. Arrêtez d’acheter des multipacks génériques pour l’ensemble du magasin. Investissez des capitaux ciblés dans des modèles à dents courbes dédiés aux stations de manutention d'extrusions d'aluminium ou de tôles. Le retour sur investissement apparaît rapidement grâce à des heures de travail drastiquement réduites.
L’encrassement des limes métalliques sur l’aluminium est une réaction physique naturelle et prévisible. Il ne s"agit pas d"un défaut de fabrication de l"outil lui-même. Les métaux ductiles se soudent naturellement à l’acier sous l’effet de la friction et d’une chaleur intense. Comprendre cette réalité métallurgique permet d’adapter votre approche. La transition vers des géométries d"outils d"élimination des copeaux appropriées résout définitivement le problème racine.
L’application d’une maintenance préventive stricte assure le bon déroulement de vos opérations. Des habitudes simples comme le farinage et une technique de trait appropriée évitent les rayures profondes sur la surface. Ces mesures proactives éliminent les heures de travail inutiles consacrées à la réparation des finitions endommagées. Traitez vos outils manuels avec exactement le même respect que vos machines électriques. Une application appropriée garantit qu’ils fourniront des finitions lisses et fiables pendant de nombreuses années.
R : Non. Une meule à fil d"acier motorisé émoussera les bords de coupe microscopiques des dents de la lime, détruisant ainsi l"efficacité de l"outil. Utilisez toujours une fiche de fichier manuelle.
R : La craie agit comme un agent de démoulage sec. En remplissant la racine des dents de la lime avec de la poudre de craie, les métaux mous comme l"aluminium sont empêchés de s"accumuler dans les rainures et de coller à l"acier.
R : Les fichiers standard présentent généralement un motif à double coupe (hachuré) qui emprisonne les copeaux mous. Les limes en aluminium utilisent une géométrie spécialisée à coupe profonde, unidirectionnelle ou à dents incurvées, conçue pour éjecter en continu des copeaux ductiles continus.


