- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-15 origine:Propulsé


En ingénierie de précision et en assurance qualité (AQ), l’utilisation d’outils de mesure non calibrés présente de graves risques opérationnels. Même un écart microscopique compromet l’intégrité du produit. Résoudre ces divergences initiales n’est pas simplement une solution technique. Il établit une base de référence requise pour des processus de fabrication fiables et conformes. Lorsque les opérateurs ignorent les mâchoires mal alignées, ils risquent de transmettre des composants non conformes aux spécifications sur la chaîne de production. Ce guide décrit exactement comment vous pouvez gérer ces défis d"étalonnage. Nous aborderons l’identification visuelle des écarts initiaux. Vous apprendrez à appliquer efficacement des formules correctives lors des opérations quotidiennes. Enfin, nous explorons comment déterminer quand un outillage vieillissant nécessite un remplacement ou une standardisation. La maîtrise de ces étapes garantit que vos protocoles de mesure restent précis, reproductibles et profondément fiables.
Coût de l'inexactitude : une erreur zéro non corrigée entraîne des échecs aggravés en matière d'assurance qualité et une production hors spécifications.
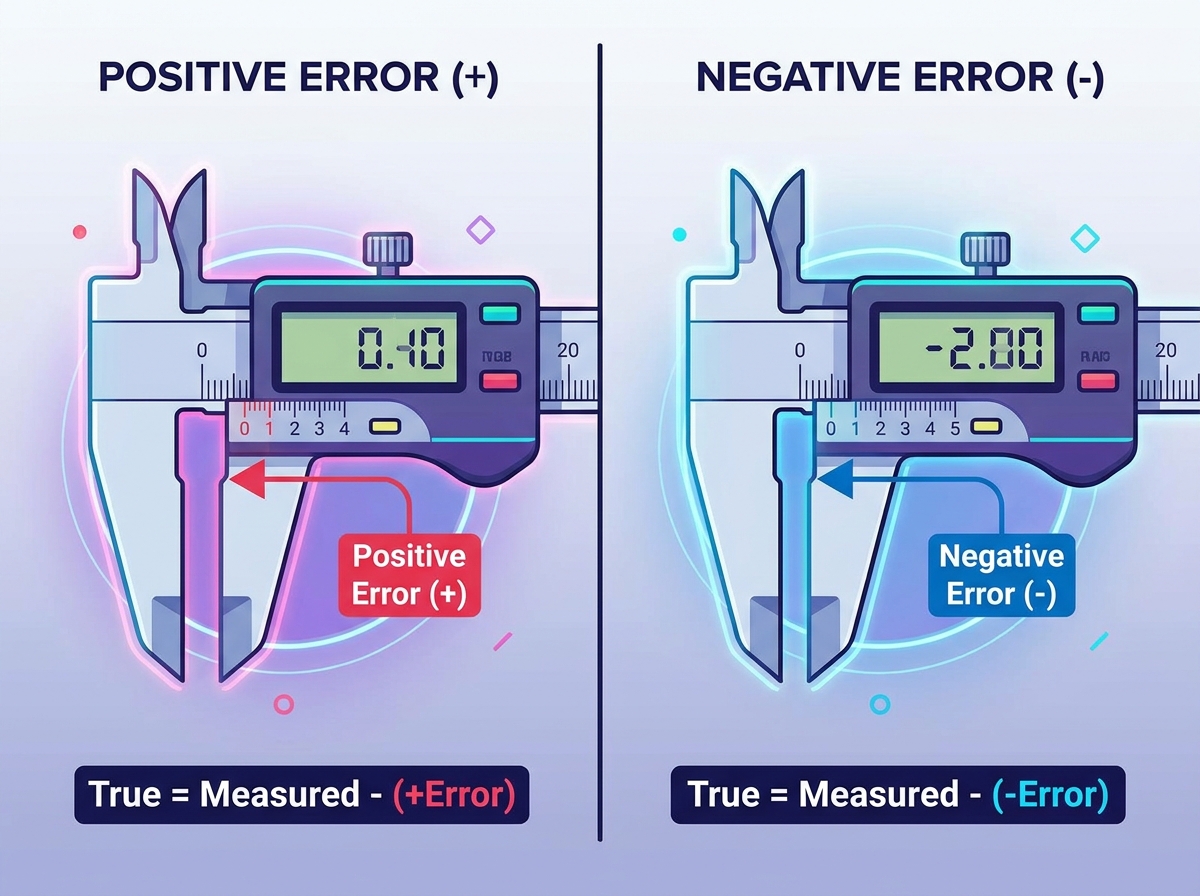
Protocole d'identification : La détermination de l'erreur zéro positive ou négative nécessite une vérification visuelle standardisée des échelles principale et vernier.
Logique de correction : des mesures précises reposent sur le strict respect de la formule : Lecture vraie = Lecture mesurée - (Zéro erreur).
Décisions en matière d'outillage : une erreur mécanique persistante du zéro est un indicateur clé selon lequel une installation doit évaluer la réparation des outils existants plutôt que la mise à niveau vers des alternatives numériques à étalonnage automatique.
Les écarts micro-millimétriques se transforment rapidement en défauts au niveau macro. Vous pourriez mesurer incorrectement un composant critique du moteur d’une infime fraction. Cette simple erreur conduit souvent au rejet complet de la pièce. Cela peut également entraîner de graves échecs d’audit de conformité lors des contrôles de qualité. La fabrication moderne ne laisse aucune place aux dimensions ambiguës. Lorsque les équipes ne parviennent pas à vérifier leurs références, des lots de production entiers sont confrontés à une mise au rebut coûteuse.
Les réalités mécaniques introduisent fréquemment ces problèmes d’alignement au fil du temps. L’usure des mâchoires se produit naturellement lors d’une utilisation quotidienne et répétitive sur des matériaux durs. Les fluctuations de température ambiante provoquent également la dilatation ou la contraction des composants métalliques. Des conditions de stockage inappropriées endommagent davantage les délicats mécanismes coulissants. Une seule chute de l"instrument peut entraîner un désalignement permanent des faces de mesure. Les opérateurs doivent comprendre ces vulnérabilités physiques.
Des protocoles de mesure fiables nécessitent des critères de réussite stricts. Premièrement, vous avez besoin d’une répétabilité élevée entre différentes équipes et utilisateurs. Deuxièmement, vos mesures doivent maintenir la traçabilité selon les normes acceptées de l’industrie. Troisièmement, la cohérence des opérateurs reste essentielle pour l’assurance qualité globale. Nous devons former les équipes à manipuler les outils de manière uniforme. Ils doivent appliquer la même pression et lire la balance sous le même angle. La standardisation de ces éléments humains minimise les écarts dimensionnels inattendus.
Avant de vérifier quoi que ce soit, vous devez standardiser votre routine de pré-vérification. Sauter ces étapes de préparation génère souvent de fausses lectures. Les instruments de précision nécessitent un environnement contrôlé pour une évaluation précise. Vous devez mettre en œuvre les étapes obligatoires suivantes avant chaque quart de travail.
Essuyez les faces de mesure à l’aide d’un chiffon non pelucheux.
Retirez toute huile résiduelle, liquide de refroidissement ou poussière métallique.
Fermez doucement les mâchoires à l"aide de la molette.
Appliquez une pression de fermeture correcte sans forcer le métal.
Verrouillez légèrement l"instrument si nécessaire pour le contrôle visuel.
Des écarts positifs se produisent dans des conditions visuelles spécifiques. Vous remarquerez que le zéro sur l’échelle mobile se trouve à droite du zéro de l’échelle principale. Cela signifie que l"instrument lit une valeur supérieure à zéro lorsque les mâchoires sont complètement fermées. Si vous ignorez cela, chaque mesure ultérieure sera artificiellement gonflée.
À l’inverse, les écarts négatifs présentent un repère visuel différent. Le zéro de l"échelle mobile se trouve légèrement à gauche du zéro de l"échelle principale. Cela indique que l"instrument lit en dessous de zéro lorsqu"il est complètement fermé. Si vous ne parvenez pas à comprendre cela, vous sous-estimerez continuellement les véritables dimensions de vos pièces.
Lors de la quantification de cet écart exact, fiez-vous aux marquages spécifiques d’une échelle métrique à pied à coulisse . Regardez attentivement les divisions. Trouvez la marque exacte sur l'échelle mobile en vous alignant parfaitement avec une marque sur l'échelle principale. Multipliez ce numéro de division spécifique par le plus petit nombre de l'instrument. Ce calcul vous donne la valeur numérique précise de l'écart.
Des résultats précis dépendent entièrement de l’application universelle de la formule. Vous devez mémoriser et appliquer l"équation suivante : Lecture vraie = Lecture mesurée - (Zéro erreur). Vous soustrayez toujours l’écart de base. Vous devez cependant inclure son signe mathématique (positif ou négatif) lors du calcul. Cette règle simple évite des erreurs d’usinage catastrophiques.
Exécutons le calcul pour un scénario positif. Supposons que votre instrument affiche un écart de +0,02 mm au repos. Vous mesurez une tige d"acier à 15,05 mm. Vous soustrayez la valeur positive pour éviter une surestimation. Le calcul ressemble à ceci : 15,05 mm - (+0,02 mm) = 15,03 mm. Votre vraie dimension est de 15,03 mm.
Considérons maintenant un scénario négatif. Imaginez que l"instrument affiche un écart de -0,03 mm. Vous mesurez un autre composant à 20,10 mm. Vous soustrayez la valeur négative. Soustraire un négatif signifie effectivement que vous l’ajoutez. Cela évite la sous-estimation. Le calcul est le suivant : 20,10 mm - (-0,03 mm) = 20,13 mm. Nous avons réussi à corriger le déficit caché.
La formation des opérateurs constitue la dernière défense contre les mauvaises données. Vous devez relier ces calculs de correction directement aux principes fondamentaux de la lecture d'un pied à coulisse . Les stagiaires ont souvent des difficultés au début. Parfois, ils ajoutent alors qu’ils devraient soustraire. Parfois, ils compensent deux fois parce qu’ils sont confus par les signes négatifs. Une pratique régulière renforce la confiance. Lorsque les opérateurs maîtrisent l’identification de l’erreur zéro du pied à coulisse , ils protègent l’ensemble de la chaîne de production contre des rebuts coûteux.
Scénario | État de référence initial | Lecture des composants bruts | Formule appliquée | Vraie dimension finale |
|---|---|---|---|---|
Erreur positive | +0,04mm | 50,20 mm | 50,20 - (+0,04) | 50,16 millimètres |
Erreur négative | -0,02 mm | 12,50 mm | 12,50 - (-0,02) | 12,52 millimètres |
Calibrage parfait | 0,00 mm | 35,15 mm | 35,15 - (0,00) | 35,15 mm |
L"évaluation de la durée de vie des outils nécessite une honnêteté brutale de la part des responsables de l"assurance qualité. Les corrections mathématiques manuelles fonctionnent parfaitement pour des contrôles occasionnels. Cependant, ils deviennent trop risqués pour les lignes de production à haut volume. Lorsque les opérateurs mesurent des centaines de pièces quotidiennement, la fatigue mentale s"installe. Un machiniste fatigué finira par mal calculer un ajustement négatif. Lorsque la correction manuelle de la ligne de base prend trop de temps, vous franchissez le seuil où la mise à niveau devient nécessaire.
L’évaluation des modèles traditionnels par rapport aux modèles numériques implique plusieurs dimensions. Les fonctionnalités ont un impact direct sur vos résultats. Les modèles numériques offrent des capacités de remise à zéro instantanée. Vous appuyez sur un bouton et l’écran se calibre instantanément. Les instruments traditionnels vous obligent à effectuer des corrections mathématiques manuelles à chaque fois. Les outils numériques suppriment entièrement les erreurs de calcul humaines.
L’évolutivité favorise fortement les équipements modernes. Tenez compte de la vitesse de mesure lors de tests sur de grands lots. Les écrans numériques fournissent des lectures immédiates. Les balances traditionnelles nécessitent un alignement visuel minutieux sous un bon éclairage. Lors de l’évaluation de la conformité, les outils modernes gagnent facilement. Les capacités d"enregistrement des données permettent une exportation directe vers un logiciel d"assurance qualité. Cela crée une trace écrite parfaite pour les rapports ISO. La journalisation traditionnelle repose sur des notes manuscrites.
Utilisez une logique de présélection claire lors de la sélection des outils de remplacement. Recherchez les indices IP67 pour garantir la résistance aux liquides de refroidissement et à la poussière dans les ateliers difficiles. Exigez des certificats d’étalonnage certifiés du fabricant. Évaluez la durée de vie de la batterie et les ports de sortie de données. N’achetez pas simplement l’option la moins chère. Investissez dans des équipements adaptés à vos risques environnementaux spécifiques.
Catégorie d"évaluation | Outillage manuel traditionnel | Outillage de mesure numérique |
|---|---|---|
Méthode de remise à zéro | Application manuelle de formules mathématiques | Bouton d"étalonnage électronique à une touche |
Vitesse des tests par lots | Lent; nécessite un alignement visuel et un calcul | Rapide; lecture visuelle immédiate sur écran |
Conformité et journalisation | Écriture manuelle ; risque élevé d"erreur de transcription | Exportation de données automatisée ; traçabilité ISO transparente |
Durabilité environnementale | Extrêmement élevé ; aucune électronique en panne | Nécessite un indice IP67 pour la protection contre le liquide de refroidissement/la poussière |
Les réalités de la mise en œuvre impliquent souvent de combattre la nature humaine. Résoudre les difficultés liées à l’application des contrôles manuels reste votre plus grand obstacle. Les opérateurs se précipitent pour commencer leur quart de travail. Ils sautent souvent la vérification de leurs références pour gagner du temps. Vous devez intégrer ces contrôles en douceur dans le flux de travail quotidien. Rendre le processus de vérification aussi simple que possible.
L’atténuation des risques nécessite une validation externe. Nous recommandons fortement les protocoles d’étalonnage périodique par un tiers. Les équipes internes peuvent développer des angles morts. Un laboratoire de métrologie externe vérifie que vos contrôles internes restent précis. Ils fournissent des cales étalons principales et délivrent des certificats formels. Cet audit externe maintient vos normes internes honnêtes et rigoureuses.
L"adoption et la formation déterminent votre réussite à long terme. Décrivez une liste de contrôle de formation simple et vérifiable pour les nouveaux machinistes. Veiller à ce que les procédures opérationnelles standard (SOP) soient suivies sans écart. De bonnes listes de contrôle empêchent la formation de mauvaises habitudes.
Fournissez des cales étalons principales dédiées à chaque poste de travail.
Exigez une vérification de base documentée avant le début du quart de travail du matin.
Exiger une vérification secondaire après une chute ou un choc avec l"instrument.
Enregistrez tous les écarts significatifs dans une base de données de maintenance partagée.
Vérifier mensuellement la technique de l"opérateur pour garantir une pression de fermeture appropriée.
La vérification des écarts initiaux reste une étape non négociable du contrôle qualité de précision. Ignorer cette inspection visuelle cruciale compromet l’ensemble de votre lot de production. Même les installations de fabrication les plus avancées s"appuient sur ces principes de mesure fondamentaux.
Vous devez adopter une matrice de décision stricte. Formez intensivement votre personnel pour calculer et corriger avec précision les écarts mineurs. Mais il faut aussi remplacer systématiquement les outils souffrant d’une forte usure mécanique. Un désalignement persistant de la mâchoire introduit des risques opérationnels inacceptables. La mise à niveau vers des solutions numériques modernes s"avère souvent plus sûre pour les environnements à volume élevé.
Agissez immédiatement. Auditez vos outils de mesure d’assurance qualité actuels dès aujourd’hui. Établissez une politique de vérification préalable aux mesures quotidienne et standardisée pour tous les quarts de travail. Votre engagement envers ces contrôles de base garantit l’intégrité des produits à long terme et la confiance inébranlable des clients.
R : L’usure mécanique représente la cause principale. Les glissements répétitifs usent les mâchoires métalliques. Laisser tomber l"instrument désaligne instantanément les faces de mesure. De plus, un serrage excessif de la vis de verrouillage déforme fréquemment le délicat chariot coulissant, provoquant des décalages permanents de la ligne de base.
R : Vous pouvez appliquer des formules de correction mathématiques pour ajuster vos lectures finales. Cependant, la réparation physique de l’instrument nécessite un réaffûtage professionnel des mâchoires. Ce processus d"usinage est coûteux et rarement rentable par rapport au simple achat d"une unité de remplacement.
R : La fréquence dépend fortement du volume d’utilisation. Nous recommandons une vérification quotidienne par rapport à une cale étalon avant le début de chaque quart de travail. Les industries de haute précision devraient également exiger un étalonnage formel et documenté par un laboratoire tiers certifié au moins une fois par an.
R : Non. Bien que les pieds à coulisse numériques soient dotés d"un bouton d"étalonnage pratique, l"usure physique des mâchoires se produit toujours. Si les mâchoires ne se ferment pas parallèlement, le zéro électronique ne veut rien dire. Vous avez toujours besoin d"une vérification physique de routine à l"aide de cales étalons principales pour garantir une véritable précision.


