- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-06 origine:Propulsé


Peu de choses ruinent un projet de travail des métaux plus rapidement qu"un outil coincé. Vous serrez les poignées et vous attendez à un claquement net. Au lieu de cela, vous vous retrouvez face à une épingle métallique coincée. Souvent, vous obtenez une bride laide et déformée. Cela ruine votre joint structurel. La frustration mécanique provient presque toujours d’un simple décalage. La configuration de votre outil doit parfaitement s"aligner sur votre matériel. Le rivetage aveugle repose en grande partie sur des jeux mécaniques précis. Le mécanisme de traction interne doit saisir correctement la goupille insérée. Lorsque ces composants ne parviennent pas à s’aligner, l’intégrité des articulations diminue rapidement. La faiblesse structurelle devient un risque majeur du projet. Vous ne pouvez tout simplement pas vous permettre des résultats imprévisibles.
Ce guide constitue votre ressource technique définitive. Nous explorerons comment sélectionner l’équipement exactement adapté à votre projet. Vous apprendrez la mécanique derrière des opérations de fixation fiables. Nous couvrons également les étapes pratiques pour mettre à niveau votre configuration. Nous détaillons les méthodes de dépannage pour les pannes mécaniques courantes. À la fin, vous obtiendrez des résultats cohérents à chaque tirage. Vous protégerez vos matériaux des dommages inutiles.
Les embouts sont étiquetés en fonction du diamètre du corps du rivet , mais sont conçus pour saisir avec précision le diamètre du mandrin correspondant..
L"utilisation d"un embout trop grand fait glisser les mâchoires de l"outil ou déforme la tête du rivet ; une taille trop petite n"acceptera tout simplement pas le mandrin.
Les tailles impériales standard (3/32", 1/8", 5/32", 3/16") correspondent directement aux équivalents métriques (2,4 mm, 3,2 mm, 4,0 mm, 4,8 mm) pour une compatibilité croisée.
Investir dans une riveteuse manuelle professionnelle dotée de nez interchangeables sans outil et de mâchoires Cr-Mo multipièces évite les goulots d"étranglement de maintenance à long terme.
Décomposons les mécanismes de base. Vous devez comprendre comment fonctionne réellement le matériel. Chaque travail de fixation nécessite une précision absolue. Un léger écart de tolérance provoque d’énormes problèmes opérationnels.
Vous devez reconnaître les deux composants principaux. Ils interagissent de manière unique pendant le processus de fixation.
Le corps du rivet : cette section tubulaire s’étend vers l’extérieur. Il forme le lien permanent entre vos matériaux.
Le mandrin : cette épingle en forme de clou se trouve entièrement à l’intérieur du corps. Il agit comme un déclencheur d’activation mécanique.
Votre outil tire cette goupille pour déformer le corps. Une fois déformé, le corps verrouille solidement l’articulation.
Votre outil contient de petites mâchoires internes. Ces mâchoires mordent dans la broche insérée. Vous serrez les poignées pour générer une force de traction. Cette action tire fermement la goupille contre l’enclume avant. La tête de broche force alors le corps tubulaire à se dilater vers l"extérieur. Enfin, la goupille se détache à un point de rupture prédéterminé. Le corps restant crée une tenue permanente et résistante aux vibrations.
Les pièces avant surdimensionnées provoquent des problèmes immédiats. Ils permettent à la goupille d’osciller à l’intérieur de la chambre. Cela crée une force de traction asymétrique. Les mâchoires de votre outil glisseront probablement pendant le fonctionnement. Vous pourriez endommager les brides matérielles de façon permanente. Pire encore, la goupille pourrait se casser sous la surface du matériau. Une traction inégale ruine la finition esthétique. Cela laisse également l’articulation structurellement compromise.
Les pièces sous-dimensionnées introduisent des obstacles complètement différents. Vous ne pouvez tout simplement pas insérer la goupille dans l"outil. Si vous forcez, vous risquez un blocage permanent. La goupille peut se loger fermement à l’intérieur du cylindre de la mâchoire après avoir été cassée. Vous perdrez alors des heures à tenter de l’extraire. Un cylindre bloqué arrête tout votre flux de travail. Vous devez démonter complètement l"outil pour réparer le blocage.
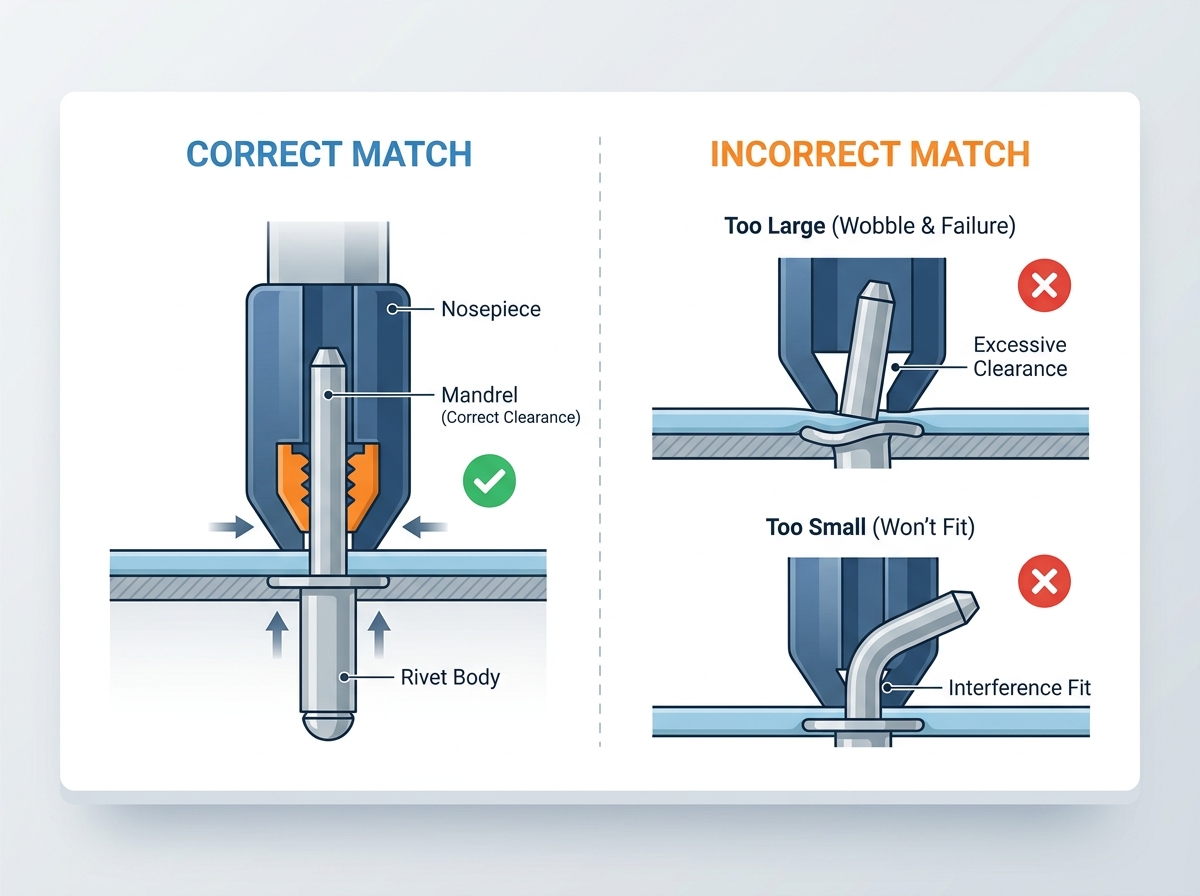
Le choix de la taille exacte du nez de la riveteuse manuelle dépend des cadres de dimensionnement standard. Les fabricants étiquettent ces pièces avant en fonction du diamètre du corps. Cependant, ces pièces agrippent en réalité la goupille interne. L'espace libre doit rester incroyablement serré. Vous devez les faire correspondre parfaitement pour garantir un bon engagement des mâchoires.
La fabrication mondiale repose sur des mesures standardisées. Les tailles impériales et métriques correspondent étroitement les unes aux autres. Cela garantit une compatibilité croisée entre différentes marques. Vous pouvez facilement basculer entre le matériel fractionnaire et métrique. Ne devinez jamais les dimensions. Vérifiez toujours les spécifications imprimées sur l’emballage de votre matériel.
Différentes tailles de projets nécessitent des dimensions matérielles spécifiques. Passez en revue ces applications courantes.
3/32' (2,4 mm) : Idéal pour les tâches légères ou de précision. Utilisez-les pour les appareils électroniques délicats ou les plastiques fins.
1/8' (3,2 mm) : Idéal pour le bricolage standard et la tôle. Ceux-ci constituent les attaches les plus courantes au quotidien.
5/32' (4,0 mm) : Utilisés dans l'automobile et la fabrication plus lourde. Ils offrent une excellente résistance au cisaillement pour les panneaux de véhicules.
3/16' (4,8 mm) : requis pour les joints structurels lourds. Vous avez souvent besoin d'outils à double composé pour les clipser efficacement.
1/4' (6,4 mm) : Conçu pour les applications commerciales extrêmes. Celles-ci dépassent généralement les limites des outils manuels standard.
Vous avez besoin d’une référence rapide pour votre espace de travail. Consultez le tableau ci-dessous avant de démarrer un projet. Il vous aide à vérifier votre équipement instantanément.
Tableau des tailles et applications des rivets standard
Taille fractionnaire (impériale) | Équivalent métrique | Scénario d"application typique |
|---|---|---|
3/32" | 2,4 mm | Electronique de précision, acryliques fins, loisirs créatifs légers |
1/8" | 3,2 mm | Conduits CVC, tôlerie standard, réparation de gouttières |
5/32" | 4,0 millimètres | Panneaux de carrosserie automobile, fabrication lourde en aluminium |
3/16" | 4,8 mm | Cadres en acier de construction, revêtement de remorque, supports porteurs |
1/4" | 6,4 mm | Assemblage industriel, construction maritime commerciale |
Un calibrage approprié évite d’endommager l’outil. Suivez ces étapes précises pour chaque projet. Une configuration précipitée conduit directement à une panne mécanique.
Évaluez toujours votre matériel en premier. Utilisez-vous de l"aluminium, de l"acier ou de l"acier inoxydable ? Confirmez la spécification exacte du diamètre imprimée sur la boîte. Vérifiez soigneusement la plage de préhension. Vos matériaux doivent se situer dans cette plage spécifiée. Mesurez vos trous percés à l’aide d’un pied à coulisse numérique. Un trou serré empêche une insertion correcte.
Vous devez changer la pièce avant chaque fois que vous modifiez la taille du matériel. Suivez cette procédure standardisée.
Étape 1 : Relâchez complètement la tension de la poignée. Ouvrez complètement l'outil pour dégager les mâchoires internes.
Étape 2 : utilisez la clé plate fournie. Certains outils modernes comportent des bords moletés à dégagement rapide. Retirez soigneusement la pièce avant actuelle. Conservez-le en toute sécurité pour éviter toute perte.
Étape 3 : Enfilez la taille cible. Assurez-vous qu'il repose contre le boîtier. Il doit rester bien en place. Les fils lâches se dénuderont entièrement lors des tractions à haute tension. Cela détruit définitivement le corps de l'outil.
Savoir utiliser correctement une riveteuse manuelle garantit le succès. Insérez complètement la goupille dans la chambre. Appliquez une pression perpendiculaire stricte contre votre pièce. Tout écart d’angle provoque la courbure de la goupille. Pressez les poignées fermement et régulièrement. Vous pourriez avoir besoin de plusieurs pompes pour des broches plus longues. Continuez à presser jusqu'à ce que vous entendiez un pop définitif. Le joint est désormais sécurisé.
Même les fabricants expérimentés sont confrontés à des problèmes mécaniques. Vous devez savoir comment les résoudre en toute sécurité.
Les épingles restent souvent coincées à mi-traction. Cela se produit généralement en raison de légères différences de taille. Cela se produit également lorsque les mâchoires internes ne sont pas correctement lubrifiées. La saleté et les copeaux de métal s"accumulent avec le temps. Ces débris empêchent les mâchoires de s"ouvrir complètement. Un outil bloqué interrompt immédiatement toute productivité.
Ne forcez jamais sur une goupille coincée. Vous endommageriez le cylindre interne. Suivez plutôt une procédure de démontage en toute sécurité. Tout d"abord, retirez la pièce avant à l"aide de votre clé. Ensuite, dévissez soigneusement le corps extérieur du boîtier. Extrayez la goupille calée à l’aide d’une pince à bec effilé. Nettoyez soigneusement les mâchoires internes. Appliquez une goutte d"huile de machine légère avant le remontage. Cela évite un collage futur.
Le matériau du matériel dicte votre force de traction. La quincaillerie en acier inoxydable exige une pression immense. Cette force supplémentaire accélère l’usure de l’outil. Les mâchoires peuvent s’émousser étonnamment vite. Vous pourriez rencontrer un glissement même si les dimensions correspondent parfaitement. La quincaillerie en aluminium exerce beaucoup moins de pression sur votre équipement. Les matériaux souples prolongent la durée de vie de vos composants internes. Inspectez toujours vos mâchoires si un glissement se produit à plusieurs reprises. Remplacez immédiatement les mâchoires émoussées.
Les outils de base échouent sous de lourdes charges de travail. La mise à niveau de votre équipement améliore considérablement l’efficacité du flux de travail. Recherchez une durabilité supérieure tout au long du cycle de vie. Un outil bien conçu s’amortit rapidement.
Ne basez pas votre décision d’achat uniquement sur le prix initial. Pensez à l’efficacité du flux de travail et à la fiabilité structurelle. Un brouillage constant gaspille de précieuses heures de travail. Les composants bon marché nécessitent des remplacements fréquents. Vous avez besoin d’un équipement conçu pour un fonctionnement continu.
Comparez ces fonctionnalités lors de l’évaluation de nouveaux équipements pour votre magasin.
Rangement et possibilité de changement du nez : recherchez un stockage sur l'outil. Vous ne devriez jamais perdre vos pièces supplémentaires. Les bords moletés permettent un échange rapide sans clés supplémentaires.
Construction de la mâchoire interne : recherchez des mâchoires en acier au chrome-molybdène (Cr-Mo) en trois parties. Ils offrent une adhérence supérieure et une longévité exceptionnelle. Les alternatives bon marché en acier au carbone en deux parties s’usent rapidement.
Effet de levier et ergonomie : les conceptions à charnière unique fonctionnent bien pour l’aluminium léger. Cependant, les charnières à double composé réduisent considérablement la fatigue des mains. Ils sont absolument obligatoires pour les joints en acier épais.
Systèmes de capture de mandrin : les travaux à volume élevé génèrent beaucoup de déchets pointus. Une bouteille de collecte d’épingles usées améliore la sécurité de l’espace de travail. Il garde vos sols complètement exempts d’éclats métalliques dangereux.
Investir dans une riveteuse manuelle professionnelle élimine les problèmes de maintenance continue. Vous obtenez des performances prévisibles sur chaque tâche.
Faire correspondre les dimensions de votre outil à votre matériel reste non négociable. Un bon alignement garantit une intégrité des joints incroyablement forte. Cela prolonge également considérablement la durée de vie opérationnelle de votre outil. Une inadéquation introduit des risques inutiles pour le projet. Vous compromettez la sécurité et l’esthétique lorsque vous ignorez les tolérances exactes.
Prenez le temps de vérifier vos fournitures actuelles. Mesurez votre matériel à l"aide d"étriers précis. Vérifiez régulièrement la santé de vos composants internes. Lubrifiez les cylindres de mâchoire pour assurer un fonctionnement fluide. Améliorez votre équipement pour les applications à forte contrainte. Un outil fiable transforme une fabrication difficile en un processus simple et reproductible. Renforcez vos normes de contrôle qualité dès aujourd’hui. Vos futurs projets bénéficieront énormément de cette discipline mécanique de base.
R : Non. L’utilisation d’une taille plus grande crée un dégagement excessif. Les mâchoires de l"outil saisiront de manière inégale. Cela fait vaciller la broche interne. Vous risquez un blocage permanent de l’outil. Le matériel sera également mal fixé, laissant un joint structurellement faible.
R : Utilisez des pieds à coulisse numériques pour mesurer le diamètre extérieur du corps tubulaire. Ne mesurez pas la broche interne. Comparez cette mesure avec des graphiques fractionnaires ou métriques standard. Faites correspondre ce numéro exact aux marquages estampés sur vos pièces d"outils.
R : Cela indique une usure interne de l’outil. Vos mâchoires sont probablement émoussées ou obstruées par des débris. Le manque de lubrification adéquate empêche une force de préhension adéquate. De plus, vous risquez de ne pas avoir suffisamment de levier si vous tirez des matériaux durs en acier inoxydable.
R : Non. La plage de préhension dicte uniquement l’épaisseur maximale du matériau que vous pouvez assembler. Vous déterminez la pièce d"outil correcte strictement par le diamètre du corps du matériel. La longueur n’a aucune incidence sur les jeux mécaniques internes.


