- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-10 origine:Propulsé


Une vis dénudée arrête instantanément la production. Cela détruit des matériaux coûteux comme le contreplaqué fini. Pire encore, cela transforme une simple tâche de fixation de 10 secondes en un processus d’extraction de 10 minutes. Le « Cam-out » se produit lorsqu"un embout glisse avec force de la tête de vis. De nombreux utilisateurs accusent immédiatement leur propre technique. Ils ont généralement tort. Le cam-out est presque toujours une inadéquation structurelle. Vous utilisez peut-être le mauvais profil de lecteur. Ou bien, vous utilisez peut-être une métallurgie d’outils inappropriée pour le couple appliqué.
Ce guide fournit un cadre technique précis. Nous vous aidons à identifier facilement les profils de bits exacts. Vous apprendrez à adapter parfaitement les fixations à la bonne taille d’entraînement. Nous expliquons également comment sélectionner des jeux d"embouts de qualité commerciale. Vous voulez des ensembles donnant la priorité au transfert de couple pur plutôt qu’aux revêtements flashy. Ces revêtements inefficaces échouent souvent rapidement sous de lourdes charges. Maîtrisez ces principes pour éliminer les fixations dénudées. Vous travaillerez plus rapidement et protégerez vos pièces contre les dommages inutiles.
Les vis dénudées sont principalement causées par l"utilisation d"embouts Phillips standard sur les vis Pozidriv (ou vice versa) et par l"utilisation d"un calibre de jauge incorrect.
L"adaptation des tailles d"embouts de tournevis au calibre exact de la vis garantit un contact maximal avec la surface, éliminant ainsi efficacement les sorties de came.
Pour les matériaux de base, l"acier à outils S2 offre un équilibre supérieur entre dureté et résistance aux chocs par rapport au Cr-V standard (chrome-vanadium).
Investir dans un jeu d"embouts de tournevis à cliquet usinés avec précision réduit le risque d"arrondir les fixations lors d"applications manuelles répétitives et à couple élevé.
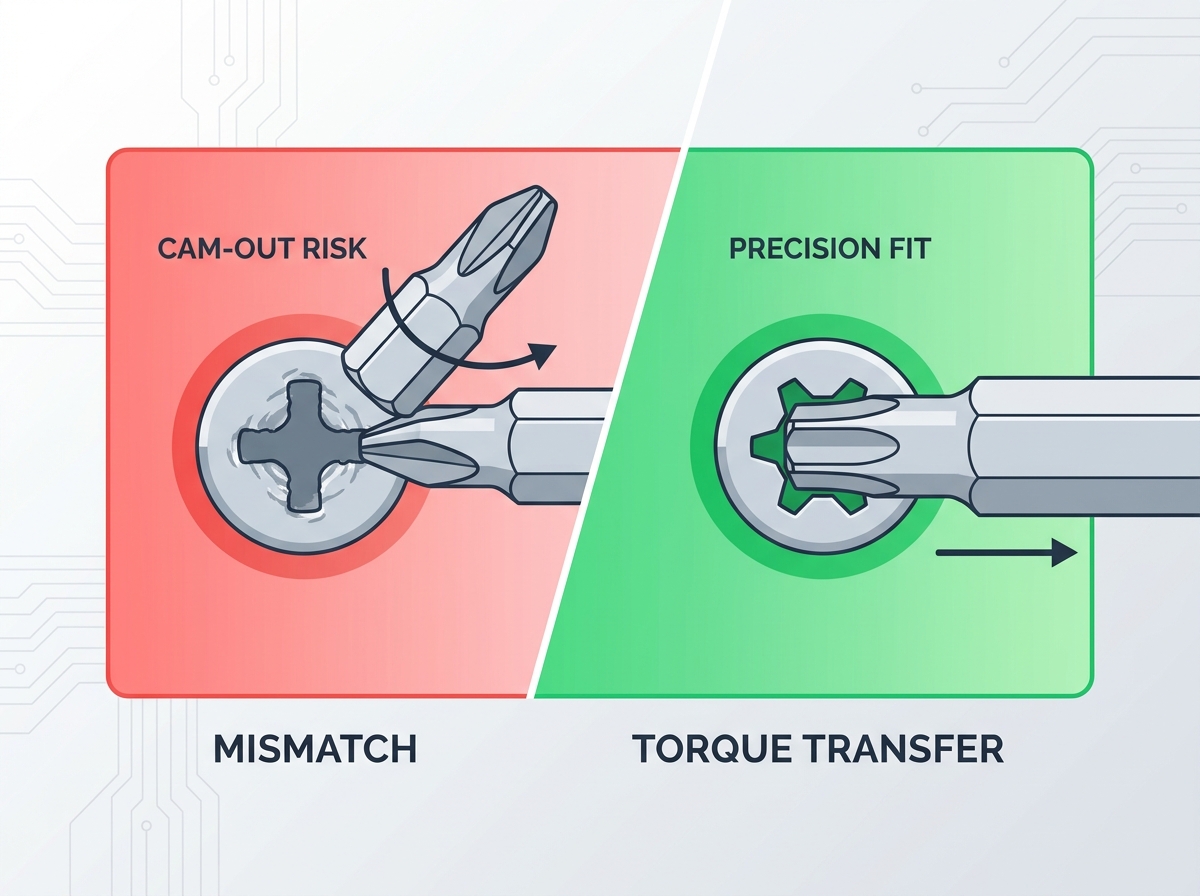
On entend souvent le terme « cam-out » sur les chantiers. Il décrit l"action physique d"un outil qui glisse hors d"une tête de fixation. Cet échec se produit lorsque la force de rotation se transforme en poussée vers l"extérieur. Vous appliquez un couple important pour tourner la vis. Si les angles de la mèche ne correspondent pas parfaitement à l"évidement, la force est redirigée vers le haut. Le foret sort de la fente du lecteur. La rotation continue ronge le métal. Bientôt, vous vous retrouvez avec une tête de vis complètement arrondie et inutile.
Cette mauvaise adéquation entraîne de lourdes conséquences. Les effets en aval sur les pièces peuvent ruiner un projet entier. Un outil glissant endommage facilement les charnières délicates des armoires. Il endommage instantanément le matériel adjacent. Si vous enfoncez des fixations dans du bois dur, un glissement violent provoquera de graves éclats. Vous faites alors face au coût supplémentaire de la main-d’œuvre liée à l’extraction. Le retrait d"une attache dénudée nécessite des embouts spéciaux. Cela demande plus de temps et arrête complètement votre flux de travail.
Vous devez comprendre le principal responsable de ces dégâts. Les profils de bits visuellement similaires sont incroyablement trompeurs. Ils restent la principale cause de dégradation des fixations. Un peu pourrait ressembler à ça. Cela pourrait même tourner la vis plusieurs fois. Cependant, des angles structurellement différents gèrent le couple différemment. Les espaces microscopiques entre l"outil et la fixation génèrent de la friction et de la chaleur. Finalement, l’inadéquation structurelle force l’outil vers le haut. Vous ne pouvez pas surmonter un mauvais ajustement en poussant plus fort. Vous ne faites qu"accélérer le processus de décapage.
Les ingénieurs conçoivent différentes architectures de disques pour des raisons très spécifiques. Reconnaître ces variations subtiles sépare les amateurs des professionnels. L"évaluation de ces formes vous aide à sélectionner le bon outil à chaque fois.
Phillips (PH) : Henry Phillips a conçu ce profil intentionnellement pour sortir. Au début de l’assemblage automobile, les outils manquaient de contrôle du couple. Cam-out a empêché les travailleurs de trop serrer et de casser les fixations. Il reste idéal pour les standards plus anciens. Cependant, il est très susceptible de se dénuder avec les outils électriques modernes à couple élevé.
Pozidriv (PZ) : Ce profil résout le problème de cam-out de Phillips. Il présente des flancs émoussés et des côtes secondaires. Vous pouvez les identifier grâce aux graduations diagonales gravées sur la tête de vis. Pozidriv ne s'en sort pas facilement. Il gère sans effort un couple plus élevé. Le croisement des embouts PH et PZ dénudera instantanément la fixation.
Torx (TX) / Star : ce profil offre le transfert de couple le plus élevé absolu. Il présente un design précis en étoile à six branches. Torx garantit une poussée nulle vers l'extérieur. L'outil reste bien en place dans l'évidement. Il constitue la norme industrielle pour les applications structurelles et à charges élevées.
Robertson (Square) : L'ingénieur canadien PL Robertson a inventé cette coupe carrée effilée. La légère conicité permet une conduite à une seule main. Il se cale solidement sur le foret. Il est très résistant au décapage et domine les marchés du travail du bois.
L’application de cette logique de sélection nécessite de comprendre votre application. Mappez des types de tournevis spécifiques à leurs cas d’utilisation optimaux. Torx domine la construction de terrasses et la réparation automobile. Il gère un couple extrême sans glisser. Pozidriv excelle dans l'installation de quincaillerie d'armoires européennes. Phillips gère parfaitement l’installation de base des cloisons sèches. Robertson brille dans l'assemblage général de meubles. Choisir le bon profil évite une usure inutile des outils et des matériaux.
Comprendre le lien fondamental entre l’outil et la fixation est essentiel. La tige standard de l"industrie comble parfaitement cet écart. Presque tous les embouts professionnels sont dotés d"une tige hexagonale de 1/4 de pouce. Ce dimensionnement universel garantit une large compatibilité. Vous pouvez facilement les échanger entre des tournevis manuels et des perceuses à percussion puissantes. Cette standardisation simplifie considérablement votre boîte à outils.
Cependant, la taille du pourboire dicte votre succès. Vous devez associer les tailles exactes d’embouts de tournevis à leurs calibres de vis correspondants. Nous décomposons ces fonctionnalités en résultats ci-dessous.
Pour Phillips et Pozidriv, les professionnels utilisent principalement les tailles 1, 2 et 3. La taille numéro 2 (PH2 ou PZ2) fait office de norme pour les vis n°8 et n°10. L"utilisation d"un PH1 plus petit sur une vis n°8 garantit un dénudage rapide. Le mors crépite faiblement dans la niche. À l’inverse, un PH3 ne s’enfoncera pas assez profondément dans une vis n°8.
Torx exige une correspondance encore plus stricte. Vous rencontrerez généralement des tailles telles que T15, T20 et T25. Un T20 s"adapte parfaitement à la plupart des vis d"armoire. Un T25 gère les fixations de construction plus lourdes. Les embouts à fente nécessitent une association minutieuse de la largeur et de l"épaisseur. Si la lame est trop fine, elle se plie sous l"effet du couple. S’il est trop large, il mâche la matière environnante.
Profil de lecteur | Taille de bits commune | Jauge de fixation optimale/cas d"utilisation |
|---|---|---|
Phillips (PH) | PH1 | Vis n°4, n°5, n°6 (petits appareils électroniques) |
Phillips (PH) | PH2 | Vis n° 8, n° 10 (cloison sèche standard, bois) |
Pozidriv (PZ) | PZ2 | Charnières d"armoires, vis pour panneaux de particules |
Torx (TX) | T20 | Vis de construction n°8, planches de terrasse |
Torx (TX) | T25 | Vis structurelles n°10, charpente automobile |
Fente | 5,5 mm / 6,5 mm | Plaques électriques, matériel plus ancien |
Pour garantir un ajustement parfait, essayez la méthode de vérification "Wiggle Test". Il offre une étape de mise en œuvre très pratique et à faible risque. Insérez simplement l"embout dans la fixation avant de le fixer à l"outil. Tenez la tige du foret. Soulevez la vis en l’air. Un embout de taille appropriée doit maintenir la vis complètement horizontalement. Il y parvient sans recourir à la force magnétique. Si la vis tombe ou vacille, changez immédiatement la taille de votre embout.
Même le profil d"embout correct échouera s"il est fabriqué à partir d"un acier de qualité inférieure. La composition des métaux de base dicte la longévité. Il sépare les outils jetables des investissements professionnels. Nous comparons les deux matériaux les plus courants de l’industrie.
Le Cr-V (Chrome-Vanadium) sert de norme pour la plupart des outils manuels de base. Il résiste bien à la rouille et gère adéquatement les travaux légers. Cependant, il est fondamentalement trop mou pour les applications d"impact modernes. Sous des contraintes élevées, le Cr-V subit une déformation rapide. Les flûtes se tordent et se déforment en permanence.
L"acier à outils S2 offre une alternative largement supérieure. Les fabricants formulent l"acier S2 pour qu"il soit hautement résistant aux chocs et profondément durci. Il fléchit légèrement sous des charges extrêmes au lieu de se briser. Il représente l’exigence de base pour un usage professionnel quotidien. Il dure de façon exponentielle sur le Cr-V en matière de fixation robuste.
Vous devez également évaluer les revêtements des embouts avec un scepticisme fondé sur des preuves. Les fabricants adorent commercialiser des astuces dorées flashy. Le nitrure de titane (TiN) semble incroyablement haut de gamme sur les étagères des magasins. Malheureusement, la fine couche s"écaille souvent sous l"effet d"un frottement élevé. Il offre un bénéfice minime à long terme. En revanche, les forets diamantés offrent une véritable utilité. Ils comportent des particules de diamant industrielles incrustées dans la pointe. Cette texture apporte une micro-friction fonctionnelle. Il agrippe littéralement les parois internes des vis partiellement dénudées. Ils coûtent cher, mais ils permettent de conserver efficacement les fixations compromises.
Enfin, considérons l’ingénierie derrière les zones de torsion. Les embouts haut de gamme résistant aux chocs présentent des sections médianes rétrécies. Ces zones de torsion se tordent volontairement légèrement lors de la fixation. Ils absorbent les pics de couple dangereux. Cette flexion protège à la fois la pointe fragile de l"embout et la tête de vis. Il évite les cassures catastrophiques lors d’arrêts brusques dans des matériaux durs.
Construire une boîte à outils efficace nécessite une sélection stratégique. Vous devez soigneusement équilibrer consolidation et redondance. De nombreux acheteurs craquent pour les kits massifs de 100 pièces. Ils supposent que plus de pièces offrent une meilleure valeur. En réalité, ces ensembles sont remplis de tailles obscures que vous n’utiliserez jamais. Recherchez plutôt des ensembles contenant beaucoup de doublons. Vous souhaitez plusieurs exemplaires de tailles à forte usure comme PH2 et T25. Lorsque l’un d’entre eux finit par se dégrader, vous disposez d’un remplacement immédiat.
L’outil manuel qui pilote ces embouts est tout aussi important. Un mécanisme d'engrenage robuste change votre façon de travailler. Un engrenage à nombre élevé de dents offre une action de cliquet fine. Il réduit la fatigue des mains lors de longs quarts de travail. Des engrenages fins aident également à maintenir une pression vers le bas constante et ininterrompue. Cette pression continue réduit considérablement le risque de sortie manuelle. Investir dans un jeu d’embouts de tournevis à cliquet de qualité transforme le travail d’assemblage fastidieux.
Vous devez également évaluer la qualité de rétention des bits de l"ensemble que vous avez choisi. Vérifiez le mécanisme du mandrin ou la rétention magnétique interne. Les ensembles bon marché souffrent d’une oscillation excessive des bits. Nous appelons cela un « runout » dans l’industrie. Runout crée une connexion instable et bancale. Il s’agit d’une cause secondaire majeure de dénudage hors axe. Un collier usiné avec précision maintient le foret bien droit.
Agissez avant votre prochain projet. Nous vous recommandons de vérifier votre seau actuel de fixations dénudées. Identifiez la taille la plus couramment abusée qui cause vos maux de tête. Ensuite, achetez un ensemble métrique et impérial ciblé en acier S2. Jetez immédiatement vos pièces très usées pour éviter tout dommage futur.
Le dénudage des vis reste l’un des aspects les plus frustrants de la construction et de la réparation. Cependant, cela est entièrement évitable. Vous devez donner la priorité à une correspondance de profil précise plutôt qu’à la force physique. Appliquer un poids supplémentaire à un outil mal ajusté garantit l"échec. Choisir la bonne géométrie résout définitivement le problème racine.
Nous vous conseillons de standardiser vos boîtes à outils autour d"un écosystème d"embouts fiable et de haute qualité. Suivez ces prochaines étapes concrètes pour garantir des résultats de fixation impeccables :
Vérifiez votre kit d"embouts principal et jetez tous les embouts présentant des cannelures arrondies ou des marques d"usure brillantes.
Séparez explicitement les embouts à percussion robustes de vos embouts manuels de précision pour prolonger la durée de vie de l"outil.
Faites correspondre les vis Pozidriv strictement avec les embouts PZ, en recherchant les graduations diagonales cruciales sur la tête.
Fiez-vous au « Test de torsion » pour confirmer le dimensionnement correct de la jauge avant d"appliquer un couple manuel.
R : La plupart des embouts commerciaux utilisent une norme universelle à tige hexagonale de 1/4 de pouce. Cette conception permet un échange transparent entre les tournevis manuels, les cliquets et les perceuses électriques. Cependant, les kits de réparation électronique de précision utilisent des micro-embouts spécialisés de 4 mm. Ces embouts plus petits nécessitent des poignées de micro-tournevis dédiées et ne conviennent pas aux mandrins standard de 1/4 de pouce sans adaptateur.
R : Regardez attentivement la tête de vis. Une vis Phillips (PH) standard a un simple empreinte cruciforme. Une vis Pozidriv (PZ) comporte quatre « graduations » diagonales supplémentaires rayonnant à partir de la croix centrale. Si vous voyez ces lignes pâles, vous devez utiliser un bit PZ. Les mélanger complètera instantanément la niche.
R : Cela indique une inadéquation métallurgique. Les embouts trop durs ou cassants ont tendance à se briser sous l"effet de pics de couple soudains. Cela se produit souvent lors de l"utilisation d"embouts manuels standard dans des visseuses à percussion robustes. À l’inverse, les mèches en acier bon marché sont trop molles, ce qui les fait se tordre et se dénuder. Utilisez toujours de l"acier à outils S2 pour les applications à impact.
R : Oui, vous pouvez utiliser en toute sécurité des embouts résistants aux chocs dans les cliquets manuels. Ils partagent la même base hexagonale de 1/4 de pouce. Cependant, les embouts à impact présentent souvent des zones de torsion rétrécies. Ces zones peuvent parfois être trop profondes dans les mandrins manuels peu profonds, provoquant de légères oscillations. Assurez-vous que votre cliquet a un collier suffisamment profond pour un ajustement sûr.


